岡山のステンレス溶接|費用相場と業者選び5つの軸
岡山県内でステンレス溶接加工の依頼先をお探しの方にとって、材質の違いや費用相場、業者選びの判断軸は分かりにくいものです。鋼材加工とは異なる技術が求められるステンレス溶接では、材質選定の誤りや打ち合わせ不足が、後々の追加費用や納期遅延につながることも少なくありません。この記事では、岡山でステンレス溶接をご検討の製造業の皆様に向けて、費用の構造・業者選びの5つの確認軸・見積もり時の注意点・小ロット依頼の進め方を整理してお伝えします。
岡山のステンレス溶接の相場と加工費用の構造
岡山のステンレス溶接加工は、使用する材質(304・316・430)によって費用が異なり、一般的には鋼材溶接の1.2〜1.8倍程度が相場の目安となります。
ステンレス溶接の費用は、一般的な鋼材加工と比べて高くなる傾向があります。これは材料費そのものの違いに加えて、溶接時に専用のシールドガス(アルゴンガスなど)が必要なこと、酸化を防ぐための慎重な作業が求められること、そして熟練した技能が必要なことが背景にあります。概ね鋼材溶接の1.2〜1.8倍程度を目安として考えておくと、見積もり段階での大きなギャップを避けられます。
ただし「ステンレス」とひとくくりに言っても、材質ごとに特性と単価が大きく異なります。依頼時には使用環境・用途を具体的に伝えることで、過剰品質を避けつつ必要十分な材質を選定できます。よくご相談いただくのは「どの材質を選べば良いか分からない」というお悩みです。
材質別の費用差と選択のポイント
代表的なステンレス材質には、SUS304・SUS316・SUS430があります。304は汎用性が高く、厨房器具や一般的な配管に広く使われる材質で、ステンレスの中では標準的な価格帯です。316はモリブデンを添加した材質で耐食性が向上する一方、材料費は304より高くなります。海岸近くや薬品を扱う環境で選ばれることが多い材質です。430はフェライト系で磁性があり、比較的安価ですが用途は限定されます。
| ステンレス材質 | 耐食性の目安 | 一般的な用途例 |
|---|---|---|
| SUS304 | 中程度(汎用) | 厨房器具、一般配管 |
| SUS316 | 高い(耐薬品) | 海岸設備、薬品タンク |
| SUS430 | 低〜中(磁性あり) | 装飾用、家電部品 |
最小発注ロットと単価の関係性
ステンレス溶接の単価は、ロット数によっても変動します。1個単位の試作品依頼では、段取り費用が単価に大きく反映されるため割高になりやすい傾向があります。一方で5〜10個単位になると段取り費用が分散され、単価が下がります。中ロット(20〜50個)になると、材料発注の効率化もあわせて単価メリットが出やすくなります。
当社では、小ロットのご相談も承っております。試作から量産へ移行する際には、ロット数に応じた見積もり分けをご提案することで、総費用の最適化を図りやすくなります。費用の詳しい内訳や加工事例については、業務内容・施工事例はこちらからご確認いただけます。
見積もりの段階で用途・ロット数・材質・納期を明確にお伝えいただくことで、より精度の高いご提案が可能になります。初期段階で情報が不足していると、後から追加費用が発生したり、仕様の修正が必要になったりしやすくなるため、事前の情報整理が重要です。詳しいお見積もりは、お問い合わせはこちらからお気軽にご相談ください。
岡山でステンレス溶接業者を選ぶ5つの確認軸
岡山のステンレス溶接業者選びでは、TIG溶接などの専門技術、品質検査の記録化、納期遵守の実績、過去の加工事例確認、初期打ち合わせの詳細さが5つの重要判断軸です。
ステンレス溶接の仕上がり品質は、業者の技術力と管理体制によって大きく変わります。特に外観だけでは判断しにくい内部欠陥や、使用環境下での耐久性は、工程管理の丁寧さが結果に表れる部分です。以下の5つの軸を押さえておくと、依頼先選びで大きな失敗を避けやすくなります。
| 確認項目 | 確認方法 | 判断基準 |
|---|---|---|
| 使用設備・溶接方法 | 見積もり段階で質問 | TIG溶接対応の可否 |
| 品質検査体制 | 検査記録の提示有無 | 記録化されているか |
| 過去の加工事例 | 事例写真・資料で確認 | 同業種・同サイズの実績 |
| 打ち合わせの対応 | 初回相談時の質問数 | 用途・環境を詳細に確認するか |
溶接方法の種類と岡山の業者の対応状況
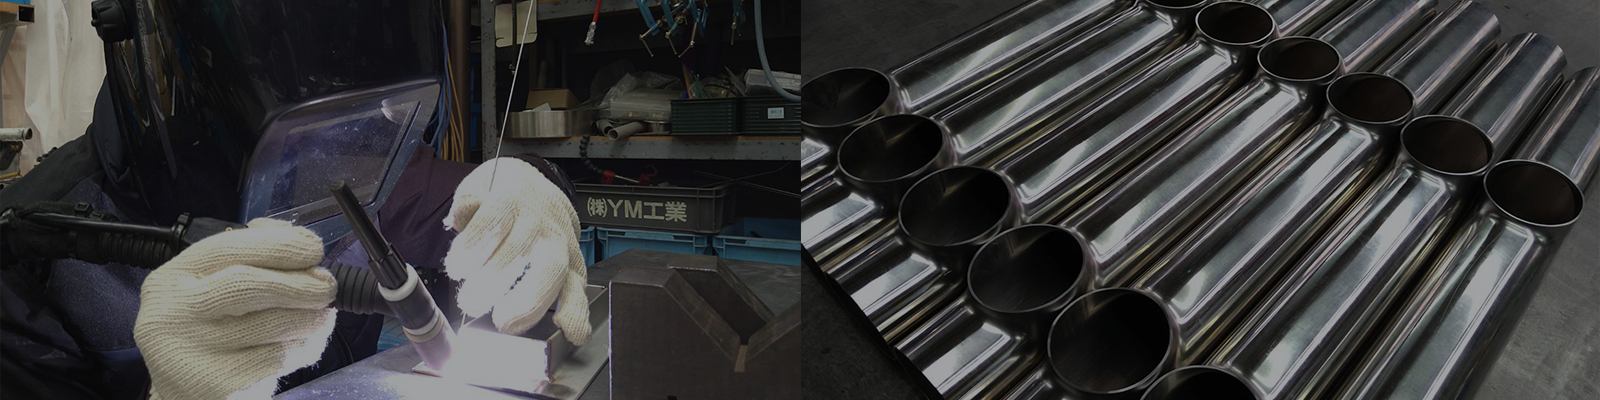
ステンレス溶接の標準的な方法は、TIG溶接(タングステン・イナート・ガス溶接)です。アルゴンガスで溶接部をシールドしながら作業するため、酸化を防ぎ美しい仕上がりが得られます。薄板から中厚板まで幅広く対応でき、ステンレスのように酸化しやすい材質に適した方法です。
一方、MIG溶接(メタル・イナート・ガス溶接)は厚板や量産品で選ばれることがあり、作業スピードに優れます。業者によって対応設備が異なるため、依頼する部品の板厚・形状・数量に合わせた溶接方法を提案してもらえるかどうかは、技術力を見極める重要なポイントです。見積もりの段階で「どの溶接方法で、なぜその方法を選ぶのか」を説明してもらえる業者は、技術的な背景を持って提案している可能性が高いといえます。
過去事例と納期実績から見える対応力
業者の実力を見極めるうえで、過去の加工事例は参考になる情報源です。同業種・同程度のサイズの溶接実績があるかどうか、仕上がり品質の写真を複数見せてもらえるかどうかで、技術の一貫性を判断できます。1〜2件の事例写真だけでは判断が難しいため、できるだけ多くの事例を確認することをおすすめします。
納期についても、過去の実績を聞いておくと安心です。業界全体の傾向として、繁忙期(年度末や決算期前)は納期が延びやすい時期があります。繁忙期の対応実績を確認しておくことで、重要な部品の調達タイミングを計画しやすくなります。
岡山で地域密着でステンレス溶接を手がける業者であれば、地元の製造業様との継続的なお取引を通じて蓄積されたノウハウを活かしたご提案が期待できます。これまでの加工実績の詳細は、業務内容・施工事例はこちらでご覧いただけます。
見積もり依頼のときに確認すべき項目と追加費用の落とし穴
ステンレス溶接の見積もりでは、溶接代に加えてバリ取り・表面仕上げ・後加工の費用が別途発生しやすく、納期短縮時の割増料金や修正対応の可否も事前確認が欠かせません。
見積もり書に書かれている金額だけを見て発注すると、後から想定外の追加費用が発生するケースがあります。「溶接代」として提示された金額に、どこまでの作業が含まれているのかを明確にすることが、追加費用のサプライズを防ぐ基本です。特に表面仕上げの要求レベルや後加工の有無で、最終的な費用は大きく変わります。
| 費用項目 | 含まれやすい | 別途発生しやすい |
|---|---|---|
| 溶接作業 | 〇 | — |
| バリ取り | △(業者次第) | △ |
| 表面研磨・鏡面仕上げ | — | 〇 |
| 急ぎ対応の割増 | — | 〇 |
溶接後の加工費用と仕上げの種類
ステンレス溶接の後工程には、バリ取り・研磨・酸洗・不動態化処理などさまざまな仕上げがあります。溶接ビード周辺の軽いバリ取りは標準作業として含まれることが多いですが、全体の研磨や特殊な表面仕上げは別途費用が発生する項目です。
表面仕上げには、ヘアライン仕上げ、#400番相当の研磨仕上げ、鏡面仕上げなど複数の等級があります。使用環境や外観の要求レベルに応じて選びますが、仕上げレベルが上がるほど工数が増えるため費用も上がります。食品工業や医薬品分野では衛生面から高い仕上げが求められる一方、構造部材では過剰品質となる場合もあります。仕様書に仕上げレベルを明記するか、使用環境を具体的に伝えることで、適切な見積もりが得られやすくなります。
納期短縮と修正対応の費用構造
急ぎの対応をお願いする場合、通常納期を短縮するための割増料金が発生する業者が一般的です。工程を優先してもらう分、他の作業スケジュールに影響するためです。急ぎ対応の可否と、割増率の目安は見積もり段階で確認しておくと、後から想定外の請求を受けるリスクを避けられます。
修正対応についても、事前のすり合わせが大切です。寸法のわずかな調整や仕様変更が無償で対応される範囲と、追加費用となる範囲は業者によって異なります。また、納品後に発覚した不具合への対応(有償か無償か)の判断基準も、トラブル防止のために事前に確認しておくと安心です。見積もりの明細を細かく確認したい方は、お問い合わせはこちらからお気軽にご相談ください。
ステンレス溶接でトラブルになりやすいケースと事前に避けるべき条件
ステンレス溶接では薄板の変形、応力環境下での割れ、材質選択の誤りが起こりやすく、加工前の詳細な打ち合わせと素材選定の相談がトラブル回避の鍵になります。
ステンレス溶接で起こりやすいトラブルには、いくつかの典型的なパターンがあります。これらは事前の打ち合わせと素材選定の段階で、ある程度防ぐことができます。業者側の技術力だけでなく、依頼者側が使用環境・用途を正確に伝えることも、仕上がり品質を左右する重要な要素です。
一般的に、ステンレスは熱伝導率が炭素鋼よりも低く、熱膨張率が大きいため、溶接時に歪みや変形が発生しやすい性質があります。この特性を踏まえた工程設計ができる業者を選ぶことが、トラブル回避につながります。
薄板溶接での変形・歪みを最小化するための事前準備
板厚が1.5mm以下の薄板をステンレスで溶接する場合、熱の影響で変形が起こりやすくなります。溶接による熱で局部的に膨張・収縮が起きるため、何も対策をしないと波打ちや反りが生じることがあります。
この対策として、拘束治具を使用する、溶接する順序を工夫する、冷却時間を十分に取るといった工程管理が重要になります。業者側の対応だけでなく、依頼時に図面に許容公差を明記しておくことで、どの程度の精度が必要なのかを業者が把握しやすくなります。「できるだけ平らに」といった曖昧な指示ではなく、「平面度0.5mm以内」のように具体的な数値で指定することをおすすめします。
薄板加工のご相談では、使用用途と求める精度を事前にお伝えいただくことで、適切な工程設計をご提案しやすくなります。製作後の変形を抑えるためには、設計段階からの相談が有効なケースもあります。
材質選択ミスと応力腐食割れのリスク判定
ステンレスは「錆びにくい」材質として知られていますが、使用環境によっては割れや腐食が発生することがあります。特にSUS304は、塩素イオンを含む環境で高応力がかかる条件下では、応力腐食割れのリスクが指摘されています。
海岸近くの屋外設備、プールや温泉施設の構造物、塩素系薬品を扱う設備などでは、SUS304ではなくSUS316の採用を検討することが望ましいケースがあります。材質選択を耐食性だけで判断すると、環境との不一致で後々トラブルにつながることもあるため、使用温度・接触する薬品・応力の有無などの環境情報を業者と共有することが大切です。
当社では、材質選定のご相談も承っております。用途・環境・ご予算のバランスから、最適な材質をご提案しますので、お気軽にご相談ください。
岡山でステンレス溶接を小ロット・個人依頼するときの進め方
岡山でステンレス溶接を少量依頼する場合、事前に対応ロット数を確認し、図面形式・支払い条件・標準納期を確認した上で、見積もりから成形・納品の流れを整理することが進め方の基本です。
個人のお客様や小規模な事業者様から「1個だけでも対応してもらえるのか」というご相談をいただくことがあります。業者によって対応ロット数の下限は異なり、工場の生産体制によっては小ロットの受付が難しいケースもあります。岡山で地域密着型の工場であれば、小ロット・単品の試作対応に柔軟な傾向があります。
小ロット依頼の受け付け条件と見積もりのタイミング
小ロット依頼を検討する際、まず確認すべきは「1個単位から対応可能か」「見積もり時に費用が発生するか」の2点です。多くの工場では見積もり段階での費用はかかりませんが、設計を伴う複雑な案件では技術検討料が発生することもあります。
図面がない状態での相談も可能です。手書きのスケッチや現物の写真、簡単な寸法メモがあれば初期相談ができます。その後、正式な製作に進む際には、業者側で図面を作成してもらうか、お客様側でCAD図面を用意するかを決めていきます。初期の相談段階で、業者側がどこまで提案してくれるかで、進めやすさが大きく変わります。
図面準備と納期・支払い条件の確認フロー
図面の形式は、PDFやDXFデータに対応している業者が一般的です。手書きスケッチからの対応も可能なケースが多いですが、寸法の読み違いを防ぐため、できる限り明確な図面での依頼が望ましいです。寸法公差・材質指定・表面仕上げの要求レベルを図面に記載しておくと、見積もりの精度が上がります。
納期については、小ロットの場合でも通常1〜3週間程度を見ておくと安心です。急ぎ対応が必要な場合は、相談段階で明確に伝えておくことで、工程調整が可能かどうかを判断してもらえます。支払い条件は、初回取引では先払いとなるケースが多く、継続的なお取引で後払いに切り替わることもあります。
岡山県内の個人のお客様・小規模事業者様からのご相談も承っております。試作品の製作から量産対応まで、ロット数に応じた見積もりをご提案しますので、まずはお気軽にご相談ください。業務内容・施工事例はこちらから、過去の加工事例もご確認いただけます。詳しいお見積もりやご相談は、お問い合わせはこちらから受け付けております。
よくある質問(FAQ)
Q. SUS304とSUS316、どちらを選べば良いですか
屋内・常温環境ではSUS304で対応できる場合が多いです。海岸近くや薬品を扱う環境、高温環境ではSUS316が推奨されます。ご予算と使用環境のバランスから業者とご相談いただくと安心です。
Q. 急ぎの対応(1週間以内)は可能ですか
対応の可否と割増料金の有無は業者によって異なります。工程の空き状況によっては対応可能なケースもあるため、早めにご相談いただき、必要な工程(準備・製作・検査)の詳細を共有することが重要です。
Q. 図面がない状態で相談できますか
手書きスケッチや簡単な寸法メモ、現物の写真があれば初期相談は可能です。その後、正式な製作に進む段階で業者と相談しながら図面を整えていく流れが一般的です。
この記事を書いた理由
著者 – 西崎製工株式会社
岡山の製造業の皆様から、ステンレス溶接加工のご依頼をいただく際に「材質で費用がこんなに変わるのか」「急ぎ対応は可能か」「個人でも相談できるのか」といったご相談をよくお受けします。事前に確認いただくことで、後々の費用面・納期面のトラブルを避けやすくなります。
この記事が、岡山でステンレス溶接の依頼先をお探しの皆様にとって、材質選びや業者選定の判断材料になれば幸いです。
会社概要・アクセスはこちらからご確認ください。
溶接・プラント配管・製缶は岡山県津山市の西崎製工株式会社へ!
西崎製工株式会社
〒708-1121 岡山県津山市上高倉1803-10
TEL:070-3773-5828 FAX:0868-29-6022
※営業電話お断り